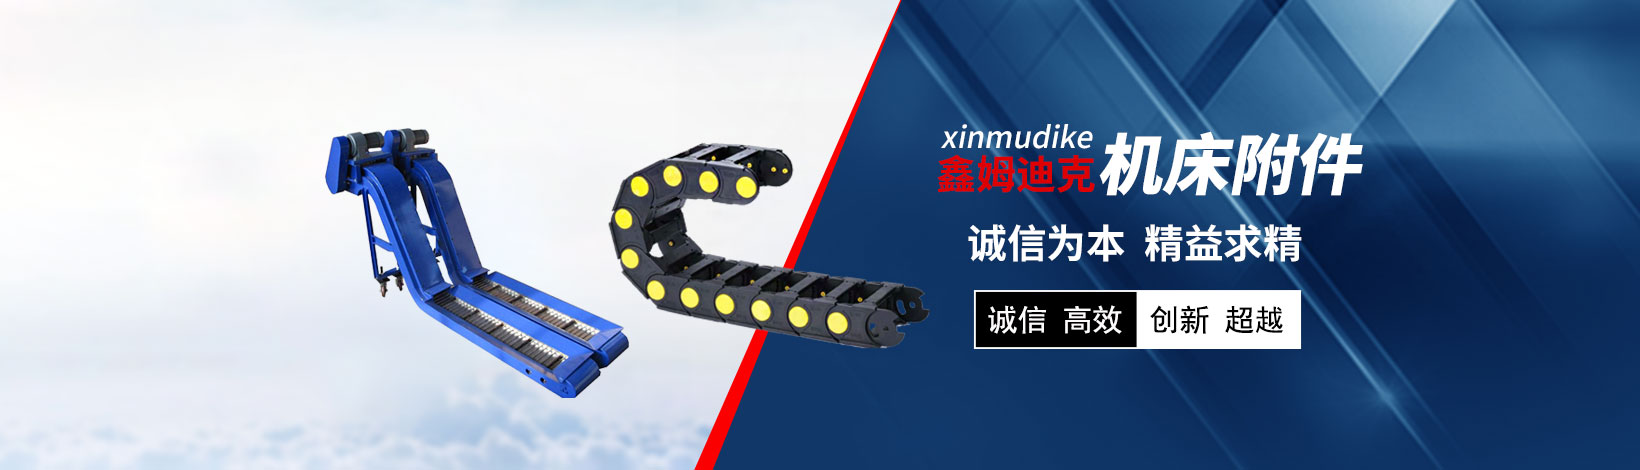
加工中心进行模具钢、碳钢、合金钢等材料重切削加工时,切削负荷大,产生块状、条状、团状铁屑,温度高、硬度大,普通刮板排屑机、磁性排屑机承载能力不足,容易出现卡滞、磨损、输送失效问题。链板排屑机凭借强度高、耐冲击、通用性强的特点,成为重切削工况下加工中心的主流排屑配套方案,保障机床连续稳定生产。
链板排屑机核心输送构件为拼接式钢制链板,一般采用加厚钢板冲压成型,搭配耐磨销轴与侧板。相较于其他类型排屑机,它抗冲击性能突出,能够承载大块崩碎切屑、厚重卷屑,不容易被高温铁屑烫坏结构。链板间隙经过合理设计,在输送铁屑的同时,可让切削液回流至水箱,实现屑液初步分离,适配重切削大流量冷却的工况。根据机床布局,可做成水平、倾斜、提升式结构,灵活对接加工中心落屑口,将铁屑直接输送至集屑车。
在实际配套应用中,首先要做好接口匹配设计。重切削落屑量大、铁屑下落冲击力强,落屑斗内部加装耐磨衬板,防止铁屑长期冲击击穿壳体;落屑口宽度要和链板有效输送宽度匹配,避免铁屑集中偏载造成链板单侧受力、跑偏。针对长卷屑容易缠绕卡链的痛点,可在进料位置加装碎屑挡板、梳齿挡屑结构,打散成团铁屑,降低卡屑概率。
其次是工况适配调整。重切削铁屑温度高,持续高温会加速润滑油老化、耐磨条磨损,选型时应选用耐高温耐磨条,电机配备过载保护装置。一旦铁屑卡死,保护机构及时停机,避免链条拉断、减速机损坏。输送速度不宜过快,重切削铁屑重量大,低速输送更加平稳,减少铁屑反弹回机床内部。切削液含杂质较多,水箱增加过滤组件,防止油泥随铁屑堆积在链板铰接位置,造成转动卡顿。
日常运维是稳定输送的保障。每班清理附着在链板铰接处的铁屑与油泥,定期检查链板销轴、耐磨条磨损情况,及时调整链条张紧度。重切削工况下磨损速度更快,需要建立点检台账,提前更换老化易损件。同时规范加工工艺,优先选用带断屑槽刀具,控制卷屑生成,从源头减少堵屑故障。
链板排屑机很好地解决了加工中心重切削场景下铁屑输送难题,只要做好前期选型配套、结构防护和周期性维护,就能持续发挥输送优势,减少停机排屑时间,充分释放加工中心的重切削产能。